





Het ding dat me verbaasde toen ik het voor het eerst leerde
Electrical Discharge Machining (kortweg EDM omdat niemand alles zegt) gebruikt elektriciteit om metaal te snijden. Geen draaiend gereedschap. Geen laser. Gewoon... vonken.
Kleine gecontroleerde bliksemschichten.
Ik weet dat het klinkt alsof ik het verzin, maar ik zweer dat dit letterlijk is wat er gebeurt. Je hebt een elektrode (het gereedschap) en je werkstuk (het ding dat je aan het snijden bent), en er zit een kleine opening ertussen gevuld met diëlektrische vloeistof (meestal olie of gedeïoniseerd water), en je... zap erop. Steeds opnieuw. Duizenden keren per seconde. Elke vonk verdampt een klein beetje metaal.
Mijn collega Jake (een andere Jake dan alle andere Jake die ik heb genoemd, we hebben blijkbaar gewoon veel Jakes) probeerde me dit op mijn tweede dag uit te leggen en ik dacht dat hij me voor de gek hield. "Wij snijden staal met elektriciteit?" Ja mens. Wild.
Waarom dit überhaupt bestaat (omdat reguliere bewerking prima werkt, toch?)
Het punt is dus: bij traditionele bewerking worden draaiende frezen gebruikt. Molens, draaibanken, al dat soort dingen. Werkt prima voor de meeste dingen.
Maar wat als jouw aandeel is:
Superhard materiaal (zoals hardmetaal of gehard gereedschapsstaal)
Echt ingewikkelde vormen met strakke hoeken
Dunne wanden die door snijkrachten zouden buigen of breken
Heeft interne functies die je niet kunt bereiken met een ronddraaiend gereedschap
Dat is waar EDM om de hoek komt kijken. Omdat het onderdeel niet fysiek wordt aangeraakt (er is altijd een klein gaatje), is er geen snijkracht. En omdat het elektrisch is, maakt het niet uit hoe hard het materiaal is. Als het elektriciteit geleidt, kun je het EDM-en.
Ik herinner me dat we deze klus kregen, de klant wilde deze kleine koelkanalen in een mal van gehard staal. Zoals doorgangen met een diameter van 0,020 inch die draaien en draaien. Geen manier om dat te boren, geen manier om het te frezen. Maar met EDM? Het is ons gelukt. Het duurde een eeuwigheid, maar het is ons gelukt.
(Nou, technisch gezien deed onze meer ervaren man Steve het. Ik keek toe en probeerde niets aan te raken, want dit was voor mij ongeveer maand 2.)
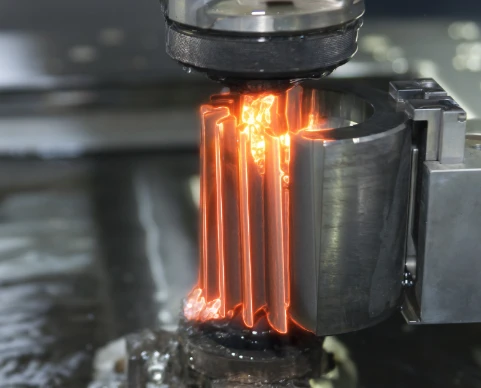
Soorten EDM (en ja, er zijn er meer dan één)
Draad-EDM (waar ik het grootste deel van mijn tijd aan besteed)
Dit is zoiets als... stel je een lintzaag voor, maar in plaats van een mes is er een dunne koperdraad (meestal 0,010 inch diameter, soms dunner, soms dikker). En in plaats van snijden door zagen, is het snijden door vonken.
De draad beweegt door het onderdeel en voert voortdurend nieuwe draad aan, zodat u altijd met een nieuwe elektrode snijdt. Gebruikte draad wordt verzameld in een bak en je verkoopt het aan de schrootman. We krijgen elke paar maanden ongeveer $ 200 voor gebruikte draad, wat leuk is, denk ik.
Onze winkel heeft twee draadvonken:
Mitsubishi MV2400R (die op de foto, tweedehands gekocht in 2019 voor ongeveer $ 85.000 denk ik? Misschien $ 90.000)
Sodick AQ327L (nieuwer, 2022, kostte ons... ik wil $ 180k zeggen, maar pin me daar niet op vast)
Draadvonken is ideaal voor:
Door-sneden (helemaal door een onderdeel snijden)
Pons- en matrijswerk
Precisieonderdelen waar de tolerantie krap is (we houden regelmatig ±0,0002") aan
Onderdelen waar een echt goede oppervlakteafwerking nodig is
Nadelen:
LANGZAAM. Als heel langzaam. Het snijden van dik gehard staal kan 1-2 vierkante inch per uur zijn.
Draad breekt. Oh god, de draad breekt. Je bent halverwege een opname van zes uur ensnapdraad breekt en nu moet je hem terugrijgen en opnieuw beginnen (nou ja, niet helemaal voorbij, je kunt meestal doorgaan, maar nog steeds vervelend als de hel)
Het diëlektrische systeem heeft constant onderhoud nodig, anders wordt het funky
Sinker EDM (Ram EDM, Plunge EDM, hoe je het ook noemt)
Hier heb je een gevormde elektrode (meestal koper of grafiet) en je "verzinkt" deze in het werkstuk, waardoor materiaal wordt weggebrand om een holte te creëren.
We hebben één zinklood in onze winkel: de oudere Makino EDNC43. Ik heb hem tweedehands gekocht, ik denk dat hij uit 2008 komt of zoiets. De kosten waren... $35k misschien? Het werkt prima, maar het is langzamer dan de nieuwere.
Dit is waar je het voor gebruikt:
Schimmelholtes
Complexe 3D-vormen
Blinde gaten en zakken
Graveren (hoewel er nu betere manieren zijn om dit te doen)
Het probleem met zinklood-EDM is dat u eerst de elektrode moet maken. Dus als je een complexe vormholte moet maken, moet je eerst een koperen of grafietelektrode bewerken in de exacte vorm die je wilt (maar achterstevoren/omgekeerd), DAN gebruik je die elektrode om de holte in het staal te branden.
Het is alsof... extra stappen. Maar soms is het de enige manier om iets te doen.
Mijn eerste zinkvonk-EDM-klus was het maken van een eenvoudige vierkante zak. Het kostte me drie pogingen omdat ik de berekening van de elektrode-offset steeds verprutste. Steve zag me verward naar de machine kijken en zei: "Heb je rekening gehouden met de overcut?" en ik dacht "de wat?"
Goede tijden. (Niet echt, ik voelde me een idioot.)
EDM met kleine gaten (boren EDM)
Wij hebben er geen, maar ik heb ze in eerdere winkels gebruikt. Maakt in feite kleine diepe gaten met behulp van een roterende koperen of koperen buis als elektrode.
Geweldig voor startergaten (voor draadvonken), koelgaten in mallen, brandstofinjectiesproeiers, al dat soort dingen. Kan gaten boren met een diameter van slechts 0,008 inch, soms kleiner.
Deze machines zijn relatief goedkoop - zo'n $ 30-40.000 nieuw voor een basismodel. Maar we hebben er nog geen nodig gehad, omdat we af en toe het boren van gaten goedkoper kunnen uitbesteden dan wanneer we de machine bezitten.
Hoe snel is het? (Spoiler: niet erg)
Dit is het deel dat klanten frustreert die EDM niet begrijpen.
Draadvonken in staal: misschien 10-20 vierkante inch per uur (afhankelijk van de dikte en instellingen) Skim-sneden (afwerkingspassages voor een betere oppervlakteafwerking): veel langzamer, ongeveer 5-10 vierkante inch per uur per pass, en u kunt mogelijk 3-4 skim-passes maken
Sinker EDM: zeer variabel, maar reken op 0,5-2 kubieke inch per uur voor voorbewerken
Ik kreeg vorige week een telefoontje van een klant met de vraag over een onderdeel. "Hoe lang zal het duren?"
Ik: "Ongeveer 18 uur machinetijd" Klant: "Waarvoor? Hij is maar 10 cm lang!" Mij:diep adem"Ja, maar het is gehard H13-gereedschapsstaal met vier complexe door- sneden en je wilt een tolerantie van 0,0001" en een 8Ra-afwerking, dus... ja. 18 uur."
Ze gingen ergens anders heen. Ze komen terug als de andere winkel het niet kan. (Dit is eerder gebeurd.)
In de insteltijd verliest u echt geld
Het daadwerkelijke snijden kan 18 uur duren, maar de configuratie? Dat kan gemakkelijk nog eens 4-6 uur zijn.
Je moet:
Bevestig het onderdeel (en het kan beter vierkant en waterpas zijn, anders zijn uw toleranties te hoog)
Laad het programma (als je er al een hebt, schrijf je het soms helemaal opnieuw)
Stel de nulpunten en nulpunten in
Controleer de draadspanning en geleiders
Zorg ervoor dat de diëlektrische tank schoon is en de juiste weerstand heeft
Test een hoekje om te controleren of alles is waar u denkt dat het is
Ik heb een keer een stuk materiaal van €3000 verprutst omdat ik mijn Y-nul 0,100 verkeerd had ingesteld. Het onderdeel was schroot. Ik voelde me ziek. De baas was... niet blij. Maar hij vond het cool omdat ik er pas zes maanden was en we maken allemaal fouten.
(Denk nog wel eens aan dat deel. Drieduizend. Ugh.)

De diëlektrische vloeistofsituatie
Weet je nog dat ik zei dat er vloeistof in de opening zat? Dat heet diëlektrische vloeistof. Het is superbelangrijk.
Voor draadvonken gebruiken we gedeïoniseerd water met speciale additieven. Moet op de juiste soortelijke weerstand worden gehouden - te geleidend en je krijgt boogkortsluitingen, niet geleidend genoeg en de vonken zullen zich niet goed vormen.
We hebben dit DI-systeem (deïonisatiesysteem) dat het water voortdurend filtert en onderhoudt. Kostte zo'n 8.000 dollar toen we hem kochten. Hars moet elke 6-12 maanden worden vervangen voor $ 400 per stuk.
Het water ruikt raar. Niet slecht, gewoon... raar. En het is koud omdat de machine een koeler heeft die de temperatuur op ongeveer 68 graden F houdt. In de zomer, als het buiten 35 graden is en onze AC-installatie het nauwelijks kan bijhouden, is het eigenlijk wel prettig om je hand in de diëlektrische tank te steken.
Voor zinkvonk-EDM gebruiken we op olie-gebaseerd diëlektricum. Ruikt vreselijk, komt overal terecht, vat vlam als je niet oppast (is ons nog niet overkomen, klop op hout, maar ik heb verhalen gehoord).
Nauwkeurigheid en oppervlakteafwerking (het eigenlijk coole deel)
Dit is waar EDM echt uitblinkt.
Draadvonken kan gemakkelijk ±0,0002" vasthouden (dat is 0,005 mm voor jullie, metrische mensen). Op een goede dag met alles ingebeld? We hebben ±0,0001" bereikt, wat krankzinnig is.
Oppervlakteafwerking is afhankelijk van de instellingen -- ruwe snede kan 125Ra of slechter zijn, maar na 3-4 skimpasses kun je naar 8Ra of beter gaan. Het is dit vreemde, bijna glasachtige oppervlak dat echt bevredigend is om naar te kijken.
Sinker EDM kan een nog betere oppervlakteafwerking bieden als je het echt nodig hebt - ik heb 4Ra-afwerkingen gezien die op spiegels lijken. Maar dat duurt een eeuwigheid.
De nauwkeurigheid komt voort uit het feit dat er geen gereedschapsafbuiging is (omdat er geen snijkracht is), geen gereedschapsslijtage in de traditionele zin van het woord, en dat moderne machines een zeer goede servobesturing hebben.
Draadtypen en instellingen (even nerdy worden)
Standaarddraad is van messing - meestal met een diameter van 0,010 inch voor het meeste werk. Maar er zijn ook:
0,008" draad voor strakkere hoeken
0,012" draad voor het sneller voorbewerken van dikke delen
Gecoate draden (met zink- of wolfraamcoating) voor specifieke toepassingen
Molybdeendraad voor speciale gevallen (dit hebben wij niet op voorraad, te duur)
We verwerken misschien 20-30 spoelen draad per maand? Elke spoel kost ongeveer $ 80-120, afhankelijk van het type en waar we kopen. Het klopt.
Instellingen zijn de geheel zwarte kunst van versterker, aan-tijd, uit-tijd, spanning, draadspanning, spoeldruk... er zijn zo'n 20+ parameters die je kunt aanpassen. Nieuwere machines hebben automatische-instellingen die goed werken, maar voor lastige klussen moet je handmatig werken.
Steve heeft een notitieboekje – letterlijk een papieren notitieboekje – met al zijn favoriete instellingen voor verschillende materialen. Hij doet dit al 25 jaar en weet het gewoon. Ik ben nog steeds aan het leren. Ik heb instellingen die werken, maar ze zijn niet geoptimaliseerd zoals de zijne.
Kosten (ook bekend als waarom we een winkeltarief van $ 150/uur in rekening brengen)
Machinebetaling: ~$2.800/maand (voor de nieuwere Sodick wordt de Mitsubishi afbetaald) Draad: ~$2.000/maand
Filters/hars/onderhoud: ~$800/maand Stroomverbruik: waarschijnlijk $400-500/maand alleen voor de EDM's DI-systeem: $400-500/jaar aan hars Diverse verbruiksartikelen (geleiders, stroomtoevoer, enz.): $1200/jaar
Plus, je weet wel, de huur van het gebouw, mijn salaris, Steve's salaris, verzekeringen, al dat soort dingen.
Dus als we $150/uur opgeven voor draadvonktijd, worden we niet rijk. Het is gewoon... wat het kost om dit spul te runnen.
Had een klant ooit ruzie met mij over het tarief. "Ik kan CNC-frezen krijgen voor $ 85/uur!"
Ja vriend, maar je CNC-freesmachine kan gehard gereedschapsstaal niet snijden tot een tolerantie van 0,0002 inch zonder snijkracht, dus... appels en peren.
Veelvoorkomende problemen (waardoor ik wil schreeuwen)
Draad breekt-- Dit is al genoemd, maar het is voor herhaling vatbaar. Niets ergers dan bij terugkomst van de lunch te ontdekken dat de machine stopte met een draadbreuk van 4 uur in een snede van 10 uur. De nieuwere Sodick heeft automatisch opnieuw inrijgen, wat helpt, maar bij de Mitsubishi moet je handmatig inrijgen. Leuke dingen.
Diëlektrische vervuiling-- Als de tank vuil wordt (metaaldeeltjes, olie, wat dan ook), gaat uw snijkwaliteit naar de hel. We moeten de tank wekelijks schoonmaken. Doen wij? Ehh... meer elke 2-3 weken als we eerlijk zijn. Zou het waarschijnlijk meer moeten doen.
Servofouten-- Soms denkt de machine dat er een kortsluiting is, terwijl dat niet het geval is, of andersom, en krijg je deze rare servofouten . 90% van de tijd wordt dit probleem opgelost door opnieuw opstarten. De overige 10% bel je de techneut.
Taper-problemen-- Draadvonken kan recht of met tapsheid (schuine wanden) worden gesneden. Soms wil je taper worden, soms niet. Het is lastig om de conuscompensatie precies goed te krijgen. Ik heb dit een keer op een matrijsset verprutst en de onderdelen wilden niet in elkaar passen. Moest ze opnieuw snijden. Dat was een slechte dag.
Elektrode slijtage(zinkvonk-EDM) -- Uw koper- of grafietelektrode slijt naarmate u hem gebruikt. Dit moet je compenseren. Soms maak je meerdere elektroden voor één klus, omdat de eerste halverwege verslijt. Het is vervelend.
Programma crasht-- Eén keer een programma van 12 uur kwijtgeraakt vanwege een pc-crash. Had de laatste tijd niet genoeg gespaard. Moest 3 uur werk nabootsen. Nu spaar ik obsessief. Ctrl+S is spiergeheugen.
Is het de moeite waard om te leren?
kraakt de knokkels omdat ik hier duidelijk bevooroordeeld ben
Kijk, EDM is een nichevaardigheid. Niet elke winkel heeft deze machines. Maar de winkels die dat wel doen? Ze kunnen hogere tarieven in rekening brengen omdat niet iedereen dit werk kan doen.
Ik verdien momenteel ongeveer $ 28/uur als EDM-operator/programmeur. Steve verdient bijna €38 per uur omdat hij veel meer ervaring heeft en de echt complexe dingen aankan. Dat is... fatsoenlijk? Niet verbazingwekkend, maar beter dan de algemene bewerkingstarieven in onze regio, die eerder rond de $20-22/uur liggen.
Baanzekerheid lijkt redelijk goed. We hebben het altijd druk. Matrijzenwinkels, lucht- en ruimtevaart, medische apparatuur, gereedschappen en matrijzen - al deze industrieën hebben EDM-werk nodig.
Vergelijk het met andere processen
VS. CNC-frezen:
EDM: Geen snijkrachten, werkt op harde materialen, kan ingewikkelde vormen maken
CNC: Sneller, goedkoper per uur, veelzijdiger voor zachte materialen
Wanneer EDM gebruiken: Harde materialen, geen doorbuiging toegestaan, ingewikkelde interne kenmerken
VS. Lasersnijden:
EDM: betere nauwkeurigheid, geen door hitte beïnvloede zone, kan dikke materialen verwerken
Laser: VEEL sneller, goed voor dunne platen, goedkoper voor eenvoudige 2D-sneden
Wanneer EDM gebruiken: Dikke materialen, nauwe toleranties, 3D-kenmerken
VS. Waterjet:
EDM: Betere nauwkeurigheid en afwerking, werkt alleen op geleidende materialen
Waterjet: Sneller, werkt op alles (zelfs glas of steen), dikker materiaal mogelijk
Wanneer EDM gebruiken: Heeft precisie nodig, wil een goede afwerking, materiaal geleidt elektriciteit
Ze hebben allemaal hun plaats. Ik heb winkels met alle drie gezien.

De toekomst van dit spul
Nieuwere machines worden sneller met betere generatoren en besturingssystemen. De Sodick die we in 2022 kochten is zo’n 30% sneller dan de Mitsubishi voor hetzelfde werk.
Er is ook meer automatisering: automatische draadinvoer, automatisch meten, automatische gereedschapswisseling voor zinkvonken. Maakt het leven gemakkelijker.
Sommige winkels gaan automatiseren met robots die onderdelen laden en lossen. We zijn er nog niet (te klein), maar ik kon het uiteindelijk wel zien.
AI-ondersteund programmeren begint ook iets te worden, en dat is... interessant? Een beetje eng voor de werkzekerheid, maar het kan het programmeren ook eenvoudiger maken. De jury is er nog niet.
Dus wat is de bottom line?
leunt achterover en realiseert zich dat dit weer erg lang is geworden
EDM is een superhandig maar gespecialiseerd proces waar de meeste mensen nooit aan denken. Maar die telefoon die je vasthoudt? Waarschijnlijk zijn er onderdelen gemaakt met EDM. De auto waarin u rijdt? Bij het maken van een aantal mallen voor plastic onderdelen werd EDM gebruikt. Medische implantaten? EDM.
Het is overal, alleen verborgen.
Als u overweegt om in de productie te gaan werken, zijn EDM-vaardigheden waardevol. Het is fysiek niet zo veeleisend als handmatig bewerken, het betaalt behoorlijk en er is altijd werk.
Als u een winkeleigenaar bent die overweegt een EDM te kopen... doe dan uw onderzoek. Ze zijn duur en traag, maar voor bepaald werk zijn ze onvervangbaar. Zonder de onze zouden we waarschijnlijk niet overleven.
Als je gewoon nieuwsgierig bent wat EDM in hemelsnaam is... nou, nu weet je het. Het is gecontroleerde bliksem die metaal snijdt. Cool, toch?
Als je nieuwsgierig bent naarzinklood EDMna het lezen van dit alles? Man, dat is waar het echt interessant wordt.-Het is zoiets als fascinerend om te zien hoe een elektrode langzaam een holte in gehard staal verbrandt. Je zou eens een winkel moeten bezoeken en het een keer persoonlijk moeten zien. Veel cooler dan dat ik er hier over ronddwaal.