





Hoofdstuk 1 Tekennormen voor spuitgietvormige schimmelontwerp
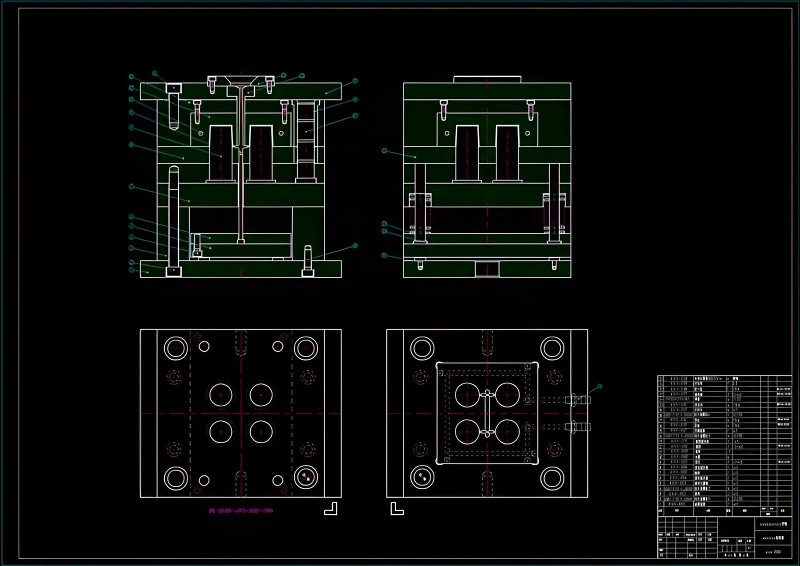
Spuitgietenmold design drafting serves as the foundation for mold manufacturing and must strictly comply with national standards including GB/T 4458.1-2002 "Mechanical Drawing - Drawing Methods - Views" and GB/T 14692-2008 "Technical Drawing - Projection Methods." Design drawings should encompass mold assembly drawings, part drawings, exploded views, and sectional views to ensure accuracy throughout the manufacturing and assembly Processen . De spuitgietindustrie vereist precieze documentatie die alle aspecten van schimmelontwerp omvat, van het eerste concept tot definitieve productiespecificaties . Tijdens het tekenproces moeten dimensionale annotaties compleet en precieze zijn, met name voor kritieke afmetingen, fit -dimensies en geometrische toleranties {8 {8 {8.} -oppervlakte -ruwheid, surf. en begeleiding van oppervlakken . materiaalspecificaties, warmtebehandelingsvereisten, assemblagrelaties en montagevereisten moeten allemaal worden gedetailleerd in de tekeningen .
Gestandaardiseerd tekenbeheer vertegenwoordigt een cruciaal element bij het waarborgen van de ontwerpkwaliteit . Een uitgebreid tekennummeringssysteem opzetten met projectcodes, schimmelnummers en onderdeelnummers vergemakkelijkt het ophalen van tekenen en management . Tekeningen moeten standaard titelblokken, rekeningen van materialen en goedkeuring van het materiaal bevatten. Fabricage . De spuitgietindustrie is sterk afhankelijk van precieze documentatie om kwaliteitsnormen te handhaven in alle productiefasen .
Hoofdstuk 2 Plastics, plastic onderdelen en spuitgietmachines

Plastic materiaalkarakteristieken beïnvloeden rechtstreeks elk aspect van spuitgietvormingsschimmelontwerp . Verschillende kunststoffen vertonen verschillende stroombaarheid, krimpsnelheden, thermische stabiliteit en kristalliniteitseigenschappen . Common engineering Plastics zoals polypropyleen (pp) demonstreer uitstekende stroombaarheid en relatief hoge malfaties, met giettemperaturen, met giettemperaturen, met giettemperaturen, met giettemperaturen, met een giettemperaturen, . ABS plastic exhibits moderate flowability and smaller shrinkage rates, requiring molding temperatures of 200-250℃. Polycarbonate (PC) offers superior transparency and impact resistance but demonstrates poor flowability, necessitating molding temperatures of 280-320℃. Designers must thoroughly understand the processing characteristics of selected Plastics, inclusief smelttemperatuur, ontledingstemperatuur, schimmeltemperatuur, injectiedruk en houdstijdparameters om geschikte schimmelstructuren en verwerkingsomstandigheden te bepalen .
Plastic deel structureel ontwerp moet zich houden aan fundamentele spuitgietprocesvereisten . Wanddikte ontwerp moet waar mogelijk een uniformiteit behouden, waarbij overmatig dikke of dunne gebieden worden vermeden, met algemene wanddikte gecontroleerd tussen 0.8-4.0 mm . Alle hoekovergangen moeten passende radiusbehandelingen opnemen, met interne radi. Radii niet minder dan 0 . 2mm om de stressconcentratie te verminderen en demolking te vergemakkelijken . concepthoeken vertegenwoordigen kritieke elementen in plastic onderdeelontwerp, met externe oppervlakte -trekkingshoeken variërend van 0,5 graden -1} graad en interne surfaces vereisen 1 graden {9 {9 {9 {9-2 graad, terwijl diepgrijsproblemen, terwijl diepgrijsprocures nodig zijn. Versterking van ribontwerp moet het principe volgen dat de dikte niet hoger is dan 60% van de basiswanddikte, met de hoogte van niet meer dan 3 keer de dikte van de basiswand en wortelfiletstralen die 25% -40% van de ribdikte omvatten.
Selectie voor spuitgietmachine moet overeenkomen met het plastic deel en de vormparameters van de vorm . klemkrachtberekening volgt de formule f=p × a × s, waarbij p injectiedruk binnen de holte weergeeft, een geprojecteerde oppervlak van plastic onderdelen op het afscheidsoppervlak en s vertegenwoordigt de veiligheidsfactor. consider plastic part weight, runner system weight, and safety factors, with plastic part weight plus runner system weight typically occupying 30%-80% of the injection molding machine's theoretical injection volume. Mold opening stroke must satisfy demolding requirements for plastic parts and runner systems, generally requiring 2-3 times the part height.
Hoofdstuk 3 Spuitgieten schimmel structureel component ontwerp
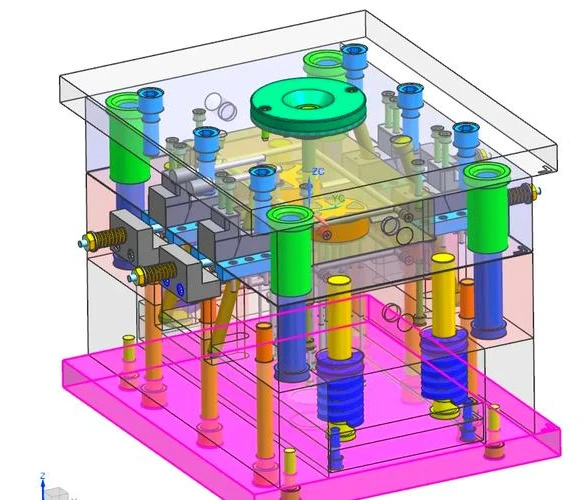
Schimmelbases vormen het fundamentele framework van spuitgieten, met het gewicht van het gehele schimmelsysteem en de injectiedruk . Standaard schimmelbasisselectie is afhankelijk van de externe afmetingen van het schimmel, load-gedelcapaciteit en precisievereisten . schimmelbases voornamelijk bestaan uit vaste schimmelplaten, bewegende schimmelplaten, spacer pins, geleider, geleider places, geleider places, geleider plaars, geleider plaars, geleider plaars, geleider plaars, geleider plaars, geleider plaars, geleider plaars, geleider plaars, geleider plaars, geleider plaars, geleider van de kilten, geleiders, geleider van de kilten, geleiders, geleider van de schimmelblokken. Vaste en bewegende schimmelplaten dienen als primaire belastingdragende componenten, met dikte-vergadersterkte en stijfheidsvereisten . Grote spuitmal-systemen vereisen tussenliggende platen zoals A-platen en B-platen om vorm te vergemakkelijken en onderhoud .
Gids System Design is cruciaal voor schimmelprecisie en servicevenstaat . Gids Pin en Geleidemoes Past Procision gebruikt meestal H7/G6 -toleranties, met gids PIN -materialen meestal met T8A of T10A Steel onderworpen aan Tempertering Behandeling Gefontroleerd door Surface Hardening To Tempert Surface Rough Rough Rough Roughto Ruwheid Vereisten hieronder Ra0 . 8μm . gids pin en mouwlengtes moeten ervoor zorgen dat 1/3 geleidingslengte blijft wanneer vormen volledig open . voorbij de primaire richtlijnen, hulpmiddelen voor hulppositionering, waaronder taps toelopende positioneringspinnen en zijpositieblokken zorgen voor precieze schimmel sluitingspositie.
Ondersteuningssysteemontwerp moet rekening houden met mallaadcondities tijdens spuitgietprocessen . Ondersteuning van de pijleropstelling moet uniforme symmetrie handhaven om schimmelplaat te voorkomen Bending Vervorming . Ondersteuning Pilaar Dwarsdoorsnede Gebied Berekeningen moeten drukbelasting op zich nemen, in het algemeen ontworpen met toegestane stress Structurele Structurele Sterksterkte. en stijfheid in het hele vormsysteem .
HOOFDSTUK 4 Spuitgietvorming Motvorming Componentontwerp
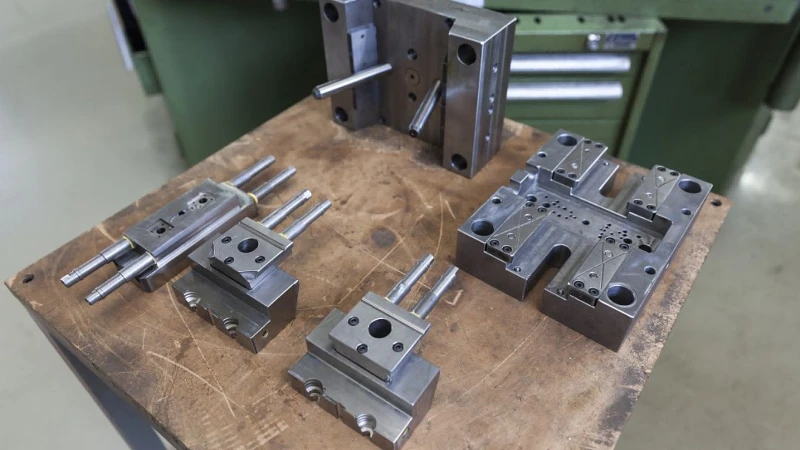
Cavities directly form plastic part external shapes, with design quality directly influencing part precision and surface quality. Cavity dimension determination must consider plastic shrinkage rates, calculated using the formula δ=δpart×(1+S), where δ represents mold dimension, δpart denotes part dimension, and S represents plastic shrinkage Snelheid . kristallijne kunststof vertonen grotere krimpsnelheden met duidelijke directionaliteit, waardoor een afzonderlijke overweging van stroomrichting en loodrechte stroomrichting wordt vereist. Ra0 . 025μm . Het spuitgietproces vereist een uitzonderlijke kwaliteit van het oppervlak voor het uiterlijk van het optimale onderdeel.
Kernontwerp moet rekening houden met sterkte, stijfheid en demoldingvereisten. Beryllium koperlegeringen voor hoge thermische geleidbaarheid . kernoppervlakbehandelingen omvatten polijst-, elektroplaat- en nitridingsprocessen om de oppervlaktekwaliteit en duurzaamheid te verbeteren .
Ontwerp van invoegen vertegenwoordigt een belangrijk kenmerk van modern spuitgietvormingsschimmelontwerp, met name geschikt voor complexe schimmels . Primaire invoegvoordelen omvatten: het faciliteren van complexe vormbewerking, het mogelijk maken van individuele warmtebehandeling, handige onderhoud en vervanging van het pin-positionering, inclusief stappen. Betrouwbare positionering om verplaatsing te voorkomen tijdens spuitgieten . INVOEGEN-TO-MOLD PLAAT PASSINGEN VOORBEHOUDEN Vereist strikte controle, meestal 0.02-0.05 mm, met overmatige klaring die flits en onvoldoende klaring veroorzaakt die de assemblage beïnvloeden .
HOOFDSTUK 5 Spuitgietvorm MOLT VISTENDE SYSTEEM ONTWERP
Vluchtingssystemen vertegenwoordigen cruciale factoren bij het garanderen van spuitgietgedeelte kwaliteit, waarbij de juiste ontluchting wordt voorkomen defecten, waaronder branden, zilveren strepen en bubbels veroorzaakt door gevangen lucht {. Wanneer plastic smelt stroomt snel in holtes, en als lucht kan worden ontsnapte, geslagen lucht- en druk op het verbranding van de lucht, simult, simult, simult, simult, simult, simul. Gehindert de normale smeltstroom, wat resulteert in onvolledige vulling en voor de hand liggende laslijnen . Effectieve ontluchting is essentieel voor succesvolle spuitmalontwerpprocessen .
Venterende grooves vormen de meest gebruikte ontluchtingsmethode, meestal gepositioneerd op scheidingoppervlakken . Venting Groove -diepte vertegenwoordigt de kritieke parameter, bepaald volgens plastic viscositeit en stroombaarheid . voor zeer stroombare plastics zoals PP en PE, Venting Groove -diepte van {}} mm; Voor slecht stroombare plastic zoals PC en POM kunnen de diepten van de ontluchting toenemen tot 0.03-0.04 mm . ventilatie groove widths variëren doorgaans van 3-8 mm, met lengte van 10-20 mm, gepositioneerd op plastic en gebieden Spuitgietbewerkingen .
Beyond venting grooves, multiple venting methods are available. Ejector pin clearance venting utilizes clearances between ejector pins and pin holes for venting, with clearances typically controlled at 0.01-0.02mm. Insert fitting clearance venting employs minute clearances between inserts and mold plates, providing excellent venting effects but requiring high machining Precisie . Poreus materiaal Venting maakt gebruik van poreuze bronzen of poreuze staalmaterialen voor het invoegen van de productie, die superieure ventilatieprestaties aanbieden, maar hogere kosten . Speciale vereiste mallen kunnen ontluchtingskleppen gebruiken voor gedwongen ventilatie in spuitgiettoepassingen .
HOOFDSTUK 6 Spuitgietvormige scheidende scharting en kernvullingmechanisme Ontwerp
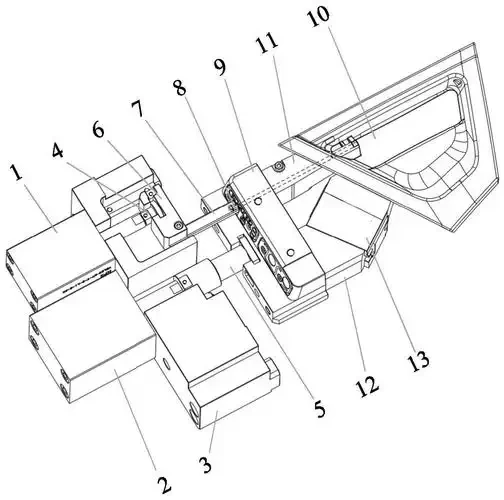
Wanneer plastic onderdelen laterale bazen, gaten, threads of undercuts bevatten, kunnen conventionele twee-platenvormen niet rechtstreeks demold, waardoor zijscheiding en kernvullingmechanismen nodig zijn . zijscheiding categoriseert in externe kernvulling en interne kernpulling op basis van structurele kenmerken . externe kern-pulling van het plastic mechanismen; Interne kernvulling adresseert interne gaten of threadstructuren met meer complexe mechanismen . Deze mechanismen zijn cruciaal voor het spuitgietproces bij het omgaan met complexe onderdeelgeometrieën .
Angled guide pin core-pulling mechanisms represent the most widely applied core-pulling method, featuring simple, reliable structures with convenient maintenance. Angled guide pin inclination angles typically range from 15℃-25℃, with small angles increasing core-pulling resistance and large angles reducing effective core-pulling force components. Angled guide pin Lengtes moeten zorgen voor een volledige intrekking van schuifregelaar uit plastic onderdelen wanneer schimmels volledig open . schuifregelaarbegeleiding maakt gebruik van dovetail- of t-slotstructuren met montingen van 0.02-0.05 mm . Deze mechanismen bewijzen essentieel voor complexe spuitgiettoepassingen.}}}}}}}}}
Bent Pin Core-Pulling-mechanismen passen passen bij toepassingen die kleine kernpulverstanden vereisen, met gebogen pin-hoeken die meestal variëren van 90 graden -120 graad en het buigen van radii die 3 keer 3 keer de pin diameter . rack kern-pulling-mechanismen vereisen die grote kernpuls vereisen, met rack en pin-typisch Ranging 20 graden drukhoeken . Hydraulische kernvullingmechanismen passen bij toepassingen die zeer grote kernvollingskrachten of uitgebreide kernafwijkingen vereisen, maar omvatten complexe systemen en hogere kosten .
Core-Pulling Force-berekening vertegenwoordigt de sleutel tot kern-pulling mechanisme ontwerp . kern-pullingkrachten omvatten voornamelijk demolgende krachten en wrijvingskrachten . Demolde Force-berekening volgt het formule f _ demold=p x a × a × μ μ, waar p μ-representeert, een denotes later Wrijvingscoëfficiënt . Wrijvingskrachten omvatten schuifgeleideroppervlak wrijving en schuine gids Pin Surface Wrijving . Praktisch ontwerp vereist kernvulling krachtveiligheidsfactoren van 1.5-2.0 voor betrouwbare spuitgietwerkzaamheden .
HOOFDSTUK 7 Spuitgietvorm Mot Runner System Design
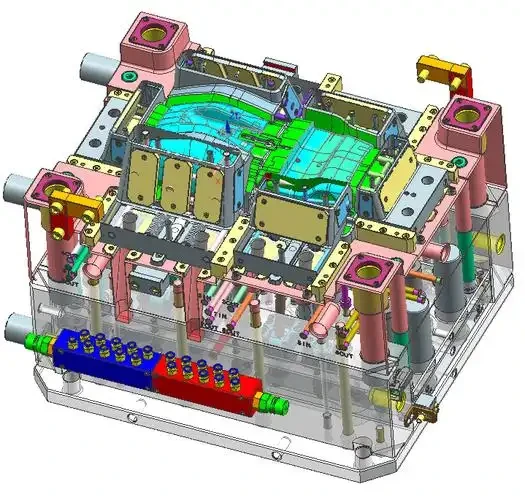
Runner -systemen verbinden spuitgietmachine -spuitmachines met holtes, waarbij het ontwerp direct van invloed is op plastic onderdeel vormkwaliteit, productie -efficiëntie en materiaalverbruik . Runner -systemen omvatten hoofdlopers, vertakkingslopers, poorten en koude putten . Hoofdlopers verbindt spuitgolvenmachines om plastic te introduceren in de males; Taklopers verdelen smelt naar individuele holtes; Gates regelen de toegangssnelheid en richting smelten in holtes; Koude putten verzamelen toonaangevend koud materiaal . Het ontwerp van het runner -systeem heeft een aanzienlijk invloed op de hot runner spuitgietende prestaties en efficiëntie .
Hoofdloperontwerp moet rekening houden met drukverliesreductie en demolking gemak . Hoofdloper Tapers variëren doorgaans van 2 graden -4 graad, met kleine tapers verhogen van de demolde weerstand en grote taps verhogen materiaalgebruik . Hoofdloper lengtes moeten worden geminimaliseerd om warmteverlies en drukverlies te verminderen en druk te verlies {{4} hoofdtoets. matching spuitgietmachine mondstuk sferische radii, meestal 12-25 mm . hoofdrunner uiteinden van de runner -uiteinden bevatten sprue -trekkers met diameters met 60% -70% van de minimale diameter van de hoofdrunner en lengte van 2-4}}}}}.}}}}}}.}}}}}}}}}}}}}}
Branch runner design must consider balanced filling and pressure loss reduction. Branch runner cross-sections ideally feature circular shapes but present machining difficulties, with trapezoidal or semicircular shapes commonly used in actual production. Branch runner dimensions depend on plastic part weight and flow distance, typically ranging from 3-10mm diameter. Branch Runner -opstellingen moeten de splitstroomafstanden gelijk maken om te zorgen voor gelijktijdige vulling . Branch Runner Surface Ruwheidsvereisten blijven onder RA1 {. 6μm met afgeronde hoekovergangen . Proper Runner -ontwerp waarborgt een optimale spuitgieten.
Gate-ontwerp vertegenwoordigt de kritieke component van runner-systemen, met positie, vorm en afmetingen die de plastic onderdeelkwaliteit aanzienlijk beïnvloeden . zijgoorten vertegenwoordigen het meest veel toegepaste poortformulier, met eenvoudige bewerking maar voor de hand liggen Opening, geschikt voor geautomatiseerde productie . Fan Gates past dunne muuronderdelen, het verminderen van laslijnen en interne spanning in spuitgiettoepassingen .
HOOFDSTUK 8 Hot Runner Spuitgietvorm Mold Design

Hot Runner -technologie vertegenwoordigt een belangrijke ontwikkelingsrichting voor moderne spuitgieten, waardoor runner -systemen in gesmolten toestanden worden gehandhaafd om spuelloze spuitgieten te bereiken . Hot Runner System Primaire voordelen omvatten: materiaalbehoud en verbeterde materiaalgebruik; verkorte vormcycli en verbeterde productie -efficiëntie; verbeterde plastic onderdeelkwaliteit met verminderde interne stress en vervorming; verminderde nabewerkingsactiviteiten en lagere productiekosten; Geautomatiseerde productie -geschiktheid en verbeterde productieautomatiseringsniveaus . Moderne spuitgietapparatuur bevat steeds vaker hot runner -systemen voor verbeterde prestaties .
Hot runner systems primarily consist of hot runner plates, hot runner nozzles, heating systems, and temperature control systems. Hot runner plates serve as core system components, featuring internal melt distribution channels and external heating elements and temperature sensors. Hot runner nozzles directly connect to cavities, controlling plastic entry flow into cavities. Heating systems typically employ electric heating Methoden, inclusief verwarmingsbanden, verwarmingsstaven en verwarmingsplaten in verschillende configuraties . Temperatuurregelsystemen gebruiken temperatuursensoren voor temperatuurdetectie en controllers voor verwarmingsvermogen aanpassing om precieze temperatuurregeling te bereiken .
Hot Runner Design-sleutelpunten zijn onder meer: redelijke afmetingen van de loper-sectionele afmetingen die zorgen voor een gladde smeltstroom; uniforme verwarmingselementopstelling die onregelmatigheden voor temperatuur vermijdt; Nauwkeurige temperatuurregeling met typische nauwkeurigheid van ± 2 graden; adequate isolatieontwerp die warmteoverdracht naar schimmelplaten vermindert; betrouwbaar afdichtingsontwerp dat smeltlekkage voorkomt; Handig onderhoudsfaciliterende routine -onderhoud en probleemoplossing . Hot Runner -systeemtemperaturen overschrijden doorgaans de plastic vormtemperaturen door 10-30 graad om een goede stroombaarheid in spuitgietprocessen . te garanderen .
Hoofdstuk 9 Ontwerp van de spuitgieten Mal Temperatuurregelingscontrolesysteem

Schimmeltemperatuurcontrolesystemen beïnvloeden de kwaliteit en efficiëntie van spuitgieten aanzienlijk . Geschikte schimmeltemperaturen zorgen voor een normale plastic stroom en koeling, regelt plastic onderdeel krimpvervorming en beïnvloeden de kwaliteit van het onderdeeloppervlak en mechanische eigenschappen . Verschillende kunststoffen vereisen verschillende schimmeltemperaturen; Kristallijne kunststoffen zoals PE en PP vereisen bijvoorbeeld hogere schimmeltemperaturen (40-80 diploma) voor een goede kristalliniteit, terwijl amorfe kunststoffen zoals PS en PMMA lagere schimmeltemperaturen vereisen (40-60 graad) . Deze temperatuurvereisten zijn cruciaal voor het optimaliseren van de speling van de speling en dimensie {{}}}
Koelsystemen vertegenwoordigen de meest gebruikte temperatuurregelingsmethode, waarbij koelkanalen in vormen in mallen worden gebruikt om water te circuleren voor het verwijderen van warmte die wordt vrijgegeven tijdens plastic stolling . Koelkanaalontwerp moet uniforme koelingsprincipes volgen om niet-uniforme krimp te voorkomen en koelweerstandsresistenties te voorkomen, met kleine diaweerstandsstroomweerstandsterkte. en grote diameters die schimmelsterkte in gevaar brengen . koelkanaalafstand is gelijk aan 2-3 Times Channel Diameter, met afstanden van holtesoppervlakken van 10-15} mm . koelingsinrichtingen moeten zich aanpassen aan plastic delen, met complexe shapes die drie-dimensionale koeltempogels vereisen.
Bepaalde speciale kunststoffen of procesvereisten vereisen vormverwarmingssystemen . Elektrische verwarming vertegenwoordigt de meest voorkomende verwarmingsmethode, inclusief elektrische verwarmingsstaven, verwarmingsplaten en verwarmingsbuizen . elektrische verwarmingsstaafdichtheden Betaal meestal van 2-5 w/cm², met staafdiameters van {3} mm en de lengte van de lengte van {3} mm. Vereisten . Stoomverwarming past grote mallen met uniforme verwarming maar complexe besturing . Thermische olieverwarming Pakken Pakken Hoge-temperatuurtoepassingen maar omvat complexe systemen en hogere kosten . Effectieve temperatuurregeling zorgt voor optimale spuitgietcondities .}
De precisie van het temperatuurbesturingssysteem heeft een aanzienlijk invloed op de vormkwaliteit . Moderne schimmeltemperatuurcontrollers bereiken ± 0 . 5 graden controle-nauwkeurigheid met snelle responssnelheden en multi-punts temperatuurregelingscontrole mogelijkheden . temperatuursensor selectie en plaatsing blijkt belangrijk, het vereisen van een snelle-respons, high-accuracy-sensoren die worden geactiveerd bij locaties.
Hoofdstuk 10 Ontwerp van spuitgieten schimmelstoot System

Ejection systems represent important injection molding mold components, functioning to remove molded plastic parts from molds. Ejection system design directly influences plastic part quality and production efficiency. Ejection systems primarily include ejection mechanisms, return mechanisms, and limit mechanisms. Ejection mechanisms may employ ejector pin ejection, ejector sleeve ejection, ejector plate ejection, or hoekige uitstootmethoden op basis van plastic deelvormen en ejectievereisten .
Ejector pin ejection represents the most commonly used ejection method, featuring simple structures with wide applicability. Ejector pin diameters depend on ejection forces and plastic part bearing capacity, typically ranging from 3-8mm. Ejector pin quantities and positions must consider plastic part shapes and ejection resistance distribution, maintaining uniform distribution to prevent part Vervorming {. Ejector -pinlengtes moeten zorgen voor volledige uitwerping zonder in te trekken uit ejector -vasthoudenaarplaten . Ejector Pin Surface Ruwheid Vereisten blijven Ra1 . 6μm om de ejectweerstand te verminderen . Prerk EsPtor Pin Designs Betrouwbare deel van de deel van de deel van de deel van de deelname.
Ejector sleeve ejection suits deep cavity plastic parts, providing large ejection areas. Ejector sleeve wall thickness must satisfy strength requirements, typically 2-4mm. Ejector sleeve to core fitting clearances range from 0.02-0.05mm, with small clearances increasing friction resistance and large clearances causing flash. Ujectorplaat Ujectie Uitstuitpoets Pakt met grote plastic onderdelen met dunne muur en levert uniforme ejectiekrachten . Ejector plaatdikte hangt af van ejectiekrachten en buigspanning, meestal 5-10 mm .
Geïlende uitvoerpostpostplastic onderdelen met ondermoordelen van de zijwall, het bereiken van uitwerping door schuine uitwerpselende beweging . Angleed Ejectie -inclinatiehoeken variëren doorgaans van 15 graden -30 graad, met kleine investeringsweerstand met hoge fitting Precie Precisie Precisie Precisie Precisie Precisie Precisie Precisie Precisie Precisie Precisie Precisie Precisie Precisie Precisie Precisie Precisie Precisie Precisie Precisie Precisie Precisie Precisie Precisie Precies Vereisten .
Ejection force calculation provides the foundation for ejection system design. Ejection forces primarily comprise gripping forces and friction forces. Gripping forces result from radial pressure on cores due to plastic shrinkage, calculated using F_grip=P×A×S, where P represents plastic shrinkage pressure, A denotes gripping area, and S represents Krimpsnelheid . Wrijvingskrachten vertegenwoordigen krachten tussen plastic onderdelen en schimmeloppervlakken, berekend met f _ wrijving=μ × n, waarbij μ wrijvingscoëfficiënt vertegenwoordigt en N geeft normale kracht aan .
Retourmechanismen functioneren om het uitwerpmechanismen te resetten na het openen van de vorm, zich voorbereiden op de daaropvolgende gieten . retourveren vertegenwoordigen de meest voorkomende retourmethode, waarbij de voorjaarselectie wordt overwogen Retour Force, Stroke en Service Life {{1} Retourbruiken Beveiligingsmogelijkheden en plastische ejectiemechanisme Pressentie en plastische}}}}}}}}}}}}} limiet voor het beveiligen van een verstandige ejectiemechanisme. onderdelen .
Complete ejection system design must consider ejection reliability and stability. Ejection mechanism movement should remain smooth, avoiding impact and vibration. Ejection speeds should progress from slow to fast, preventing plastic part damage. Ejection systems should also consider maintenance convenience, facilitating routine maintenance and troubleshooting. Through proper ejection system design, efficient and Betrouwbare geautomatiseerde productie kan worden bereikt in spuitgietbewerkingen .