





Ontwerp van spuitgietrunnersysteem
Bij het op grote schaal vervaardigen van kunststofproducten bieden spuitgietmatrijzen met meerdere holtes enorme efficiëntievoordelen. Stel je een matrijs voor die zestien identieke onderdelen in één keer kan produceren in plaats van slechts één. De uitdaging is niet eenvoudigweg het snijden van meerdere holtes in het staal-het is ervoor zorgen dat gesmolten plastic met perfecte consistentie in elke holte stroomt. Deze balans bepaalt of uw onderdelen uniforme afmetingen, consistente kwaliteit en minimale interne spanning zullen hebben.
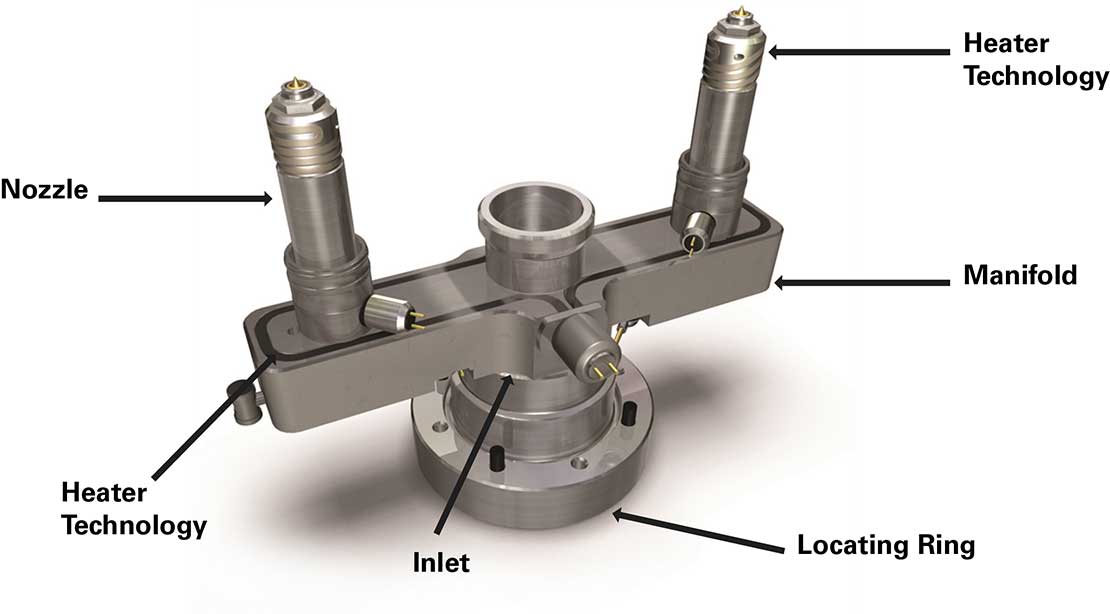
Het runnersysteem fungeert als het circulatienetwerk van een spuitgietmatrijs, waarbij het hete plastic via verschillende paden uit het mondstuk van de machine wordt geleid totdat het elke holte bereikt. Dit goed doen is belangrijker dan de meeste mensen zich realiseren. Wanneer de stroom uit balans raakt, vullen sommige holtes zich sneller dan andere, waardoor producten ontstaan met verschillende interne spanningen en mogelijk verschillende afmetingen. Voor fabrikanten vertaalt dit zich rechtstreeks in afkeuringspercentages, verspilling van materialen en verminderde productbetrouwbaarheid.
Traditionele benaderingen van het ontwerpen van hardlopers zijn sterk afhankelijk van ervaring en methoden van vallen en opstaan. Ingenieurs beginnen vaak met een runnerconfiguratie van het H--type, omdat deze geometrisch gelijke padlengtes naar elke holte biedt. Geometrie alleen garandeert echter geen evenwichtige stroming. Terwijl gesmolten plastic door de lopers beweegt, genereert wrijving warmte-wat ingenieurs schuifverwarming noemen. Dit fenomeen zorgt ervoor dat de viscositeit van het plastic verandert, waardoor er onevenwichtigheden in de stroming ontstaan, zelfs bij perfect symmetrische runner-indelingen. Het probleem wordt groter naarmate u het aantal holtes vergroot, waardoor de benadering van het H--type minder betrouwbaar wordt voor grotere productieruns.
Computersimulatiesoftware is steeds populairder geworden voor het optimaliseren van runnersystemen. Hoewel ze krachtig zijn, brengen deze tools hun eigen uitdagingen met zich mee. Zonder solide technische principes die het proces begeleiden, kunnen ontwerpers buitensporig veel tijd besteden aan het uitvoeren van iteraties, waarbij ze feitelijk digitale proef-en-fouten uitvoeren in plaats van geïnformeerde optimalisatie. De computationele benadering heeft ook de neiging de onderliggende fysica te verdoezelen, waardoor het moeilijker wordt om te begrijpen waarom bepaalde ontwerpen beter werken dan andere.
De natuurkunde achter stromingsgedrag
Om te begrijpen hoe gesmolten plastic zich gedraagt, moet je de niet-Newtoniaanse kenmerken ervan waarderen. In tegenstelling tot water, dat een constante viscositeit behoudt, ongeacht de stroomsnelheid, worden kunststofsmelten minder stroperig naarmate ze sneller stromen. Dit gebeurt omdat polymeerketens onder schuifspanning uitgelijnd zijn met de stromingsrichting, waardoor de interne wrijving wordt verminderd en beweging gemakkelijker wordt gemaakt.
Voor praktische ontwerpdoeleinden modelleren ingenieurs dit gedrag met behulp van de machtswet, een empirische relatie die viscositeit koppelt aan afschuifsnelheid. Hoewel vereenvoudigd, legt dit model de essentiële fysica vast die van belang is tijdens de vulfase van het spuitgieten. Uit de relatie blijkt dat naarmate de afschuifsnelheid toeneemt,-wat betekent dat het plastic sneller stroomt-de viscositeit daalt volgens een machtsfunctie.
Kijk eens naar wat er gebeurt in een cirkelvormig runnerkanaal. Het plastic beweegt niet gelijkmatig over de dwars-doorsnede. Materiaal aan de wanden beweegt het langzaamst als gevolg van wrijving, terwijl plastic in het midden het snelst stroomt. Hierdoor ontstaat een snelheidsgradiënt van het midden van de hardloper naar de wanden. De afschuifsnelheid kwantificeert deze gradiënt, en omdat ze deze kennen, kunnen ingenieurs de viscositeit op verschillende posities in de stroming voorspellen.
Het volume plastic dat per tijdseenheid door een runner stroomt, hangt af van verschillende onderling verbonden factoren: de druk die het naar voren duwt, de viscositeit die beweging weerstaat en de kanaalgeometrie. Omdat plastic zich gedraagt als een niet-Newtoniaanse vloeistof met een exponent van de machtswet die doorgaans kleiner is dan één, reageert de stroomsnelheid exponentieel op veranderingen in de druk-tot-viscositeitsverhouding. Kleine aanpassingen aan de runnerdiameter of -druk kunnen daarom verrassend grote effecten op het stromingsgedrag teweegbrengen.
De drukval langs een runner vertegenwoordigt de energie die nodig is om wrijving te overwinnen terwijl plastic stroomt. Dit drukverlies neemt toe met de lengte van het kanaal, de stroomsnelheid en de materiaalviscositeit, terwijl het afneemt met grotere kanaaldiameters. Het begrijpen van deze relaties vormt de basis voor systematische optimalisatie van hardlopers.

De semi-analytische methode
De voorgestelde methodologie bouwt voort op fundamentele reologische principes om runner-systemen stapsgewijs -voor- te ontwerpen, waarbij de vallen van vallen en opstaan- en- fouten van puur empirische of computationele benaderingen worden vermeden. Het belangrijkste inzicht is elegant eenvoudig: voor een evenwichtige vulling moet de tijd die plastic nodig heeft om van een kruispunt naar de eindpunten van de holte te reizen identiek zijn, en moeten de drukvallen langs deze parallelle paden overeenkomen.
De methode werkt achteruit vanaf de uiteinden van de mal naar de spruw, net zoals het stroomopwaarts volgen van een riviersysteem. Ingenieurs beginnen bij de laatste kruising waar de lopers zich naar de buitenste holtes vertakken. Eén loper krijgt een initiële diametertoewijzing en vult een bepaalde tijd in op basis van realistische mogelijkheden van de injectiemachine. Dit wordt de maatstaf waartegen andere hardlopers worden geoptimaliseerd.
Het berekenen van de vulsnelheid in de benchmarkrunner vereist slechts eenvoudige wiskunde-afstand gedeeld door tijd. Zodra de snelheid bekend is, bepaalt het principe van massabehoud de stroomsnelheid die de holte binnenkomt. Ingenieurs kunnen vervolgens de afschuifsnelheid berekenen met behulp van gevestigde formules, de overeenkomstige viscositeit opzoeken in materiaalgegevens en de drukval bepalen met behulp van de reologische vergelijkingen.
De aangrenzende runner die aftakt vanaf hetzelfde kruispunt ondergaat identieke berekeningen. Omdat de lengte echter afwijkt van de benchmark, zal de drukval in eerste instantie niet overeenkomen. De methode lost dit op door de runnerdiameter iteratief aan te passen totdat de drukval gelijk wordt. Dit levert de optimale diameter op voor een evenwichtige stroming op dat kruispunt.
Het verplaatsen naar het volgende kruispunt stroomopwaarts brengt extra complexiteit met zich mee. Nu moeten ingenieurs niet alleen rekening houden met individuele hardlopers, maar met hele stroomafwaartse netwerken. De drukval vanaf deze kruising naar de verste holten moet gelijk zijn aan de drukval naar de dichtstbijzijnde holten plus de drukval door verbindende lopers. Dit zorgt ervoor dat het plastic dat op het kruispunt aankomt, zich correct verdeelt over alle beschikbare paden.
De berekeningsvolgorde gaat knooppunt voor knooppunt verder totdat de sprenkel wordt bereikt. Gedurende dit hele proces werken ingenieurs met feitelijke materiaaleigenschappen-echte viscositeitsgegevens bij relevante temperaturen en afschuifsnelheden-in plaats van met willekeurige aannames. Dit baseert het ontwerp op de fysieke realiteit en zorgt ervoor dat het reageert op materiaalkeuze en verwerkingsomstandigheden.
De methodologie blinkt vooral uit tijdens de eerste ontwerpfasen. Het biedt ingenieurs redelijke startgeometrieën gebaseerd op goede principes, waardoor de iteratiecycli die nodig zijn bij het gebruik van simulatiesoftware dramatisch worden verminderd. In plaats van computerhulpmiddelen te vervangen, vormt de methode een aanvulling daarop en biedt het geïnformeerde initiële voorwaarden die simulatie vervolgens kan verfijnen.
Praktische toepassingen en resultaten
De eerste demonstratie betrof een mal met zestien- holtes en een visgraatpatroon, een gebruikelijke industriële configuratie. Visgraatsystemen minimaliseren het runnervolume in vergelijking met H--type lay-outs, waardoor materiaalverspilling wordt verminderd. Met behulp van polypropyleen op 220 graden bepaalde de methode de optimale diameters voor elk runnersegment.
Het oorspronkelijke ontwerp maakte gebruik van uniforme runnerdiameters in-een gemeenschappelijk uitgangspunt zonder verfijning. Berekeningen brachten significante verschillen aan het licht in de vultijden en afschuifsnelheden tussen verschillende lopers, wat wijst op een ernstig onevenwichtige stroming. Het geoptimaliseerde ontwerp produceerde lopers met een diameter van 5,0 tot 8,8 millimeter, waarbij systematische variatie de positie van elke loper in het netwerk weerspiegelde.
Validatie door middel van commerciële simulatiesoftware bevestigde de effectiviteit van de methode. Visualisaties van de voortgang van het smeltfront lieten zien dat het oorspronkelijke ontwerp de holtes opeenvolgend vulde in plaats van tegelijkertijd-een duidelijke indicatie van een slechte balans. Het geoptimaliseerde systeem zorgde voor een vrijwel-perfecte synchronisatie, waarbij alle gaatjes gelijktijdig werden gevuld. Misschien nog belangrijker was dat de vereiste injectiedruk meetbaar daalde, wat wijst op verminderde interne spanningen in afgewerkte onderdelen.
De drukverlaging is niet alleen van belang voor energiebesparing. Lagere injectiedrukken correleren met lagere restspanningen in vormdelen. Deze interne spanningen kunnen kromtrekken, dimensionale instabiliteit en voortijdig falen tijdens gebruik veroorzaken. Door een evenwichtige stroom te bereiken door middel van de juiste maatvoering, verbetert de methode tegelijkertijd de kwaliteit van de onderdelen en vermindert het energieverbruik.
Een mal met acht- holtes en een willekeurige runner-indeling vormde een andere uitdaging. Echte productiematrijzen wijken vaak af van de geïdealiseerde symmetrie vanwege ruimtebeperkingen, plaatsing van de koellijn of vereisten voor de positionering van onderdelen. De methode kon deze complexiteit zonder problemen aan, waarbij de juiste diameters voor elk runnersegment werden berekend, ongeacht de algehele lay-outgeometrie.
Uit de resultaten bleek dat de injectiedruk slechts met 8,3% daalde vergeleken met de basislijn met een uniforme-diameter-een bescheidener verbetering dan in het geval van visgraat. Dit weerspiegelt de inherent betere initiële balans van de geometrie van de willekeurige lay-out. Toch leverde de optimalisatie meetbare voordelen op met behoud van een vergelijkbaar runnervolume, wat de toepasbaarheid van de methode in verschillende matrijsconfiguraties aantoont.
Temperatuur- en materiaaleffecten
De smelttemperatuur heeft een grote invloed op het optimale runnerontwerp. Het testen van drie temperaturen-180, 200 en 220 graden -met de visgraatvorm met zestien holten bracht systematische trends aan het licht. Bij 220 graden varieerden de runnerdiameters van 5,0 tot 8,8 millimeter. Het verlagen van de temperatuur tot 180 graden vereist een diameter van 5,0 tot 9,3 millimeter om het evenwicht te behouden.
Deze temperatuurgevoeligheid vloeit rechtstreeks voort uit het viscositeitsgedrag. Kouder plastic vloeit minder gemakkelijk, waardoor er in een bepaalde hardloper grotere drukval ontstaat. Om de druk over het hele netwerk gelijk te maken, moeten de diametervariaties toenemen. Interessant genoeg bleef het totale runnervolume relatief constant bij alle temperaturen, wat erop wijst dat de optimalisatie het materiaal herverdeelt in plaats van toevoegt.
De vereisten voor de injectiedruk namen aanzienlijk toe bij afnemende temperatuur-van 16,1 MPa bij 220 graden tot 21,5 MPa bij 180 graden. Deze stijging van 33% onderstreept het energieverlies dat gepaard gaat met verwerking bij lagere temperaturen. Sommige materialen of onderdelen vereisen echter om andere redenen een koelere verwerking, waardoor deze afweging onvermijdelijk is. Met de methode kunnen ontwerpers deze straffen kwantificeren en optimaliseren binnen de beperkingen die de toepassing oplegt.
Materiaalkeuze produceert nog dramatischer effecten dan temperatuurvariatie. Een vergelijking van polypropyleen en ABS bracht fundamenteel verschillende vloei-eigenschappen aan het licht. De smeltindex van ABS is ongeveer de helft van die van polypropyleen, wat duidt op een aanzienlijk hogere viscositeit en een moeilijker vloeigedrag. De vereiste injectiedruk voor ABS bereikte 65,7 MPa vergeleken met de 53,2 MPa van polypropyleen, een stijging van 24% ondanks optimalisatie-inspanningen.
De distributies van de runnerdiameter verschilden ook aanzienlijk tussen de materialen. ABS vereiste diameters variërend van 5,0 tot 9,5 millimeter, terwijl polypropyleen 5,0 tot 8,5 millimeter nodig had, maar met verschillende variaties binnen het netwerk. Deze verschillen weerspiegelen de unieke reologische vingerafdruk van elk materiaal-hoe de viscositeit reageert op afschuifsnelheid en temperatuur.
Deze bevindingen benadrukken waarom empirische regels die voor één materiaal zijn ontwikkeld, vaak falen wanneer ze op andere worden toegepast. De semi{1}}analytische methode past zich automatisch aan de materiaaleigenschappen aan, omdat deze rechtstreeks op basis van reologische gegevens werkt in plaats van op basis van heuristieken. Ingenieurs kunnen met vertrouwen verschillende materiaalopties vroeg in het ontwerpproces evalueren, waarbij ze zowel de prestaties als de economische implicaties begrijpen.

Voordelen en implementatie
De methodologie biedt verschillende overtuigende voordelen ten opzichte van conventionele benaderingen. Ten eerste biedt het transparante verbanden tussen fysische verschijnselen en wiskundige beschrijvingen. Ingenieurs begrijpen waarom bepaalde diametercombinaties werken in plaats van computerzwarte dozen te accepteren. Dit inzicht blijkt van onschatbare waarde bij het oplossen van problemen of het aanpassen van ontwerpen aan veranderende eisen.
Ten tweede versnelt de methode de initiële ontwerpfasen dramatisch. In plaats van te beginnen met weloverwogen gissingen en tientallen simulatie-iteraties uit te voeren, beginnen ingenieurs met geometrieën die zijn gebaseerd op reologische principes. Simulatie dient dan het beoogde doel-het verfijnen en valideren in plaats van blindelings door de ontwerpruimte te zoeken. Dit vermindert zowel de time-to--markt als de rekenkosten.
Ten derde wordt parametrisch onderzoek eenvoudig. Wil je weten hoe schakelmaterialen het ontwerp beïnvloeden? De methode herberekent de optimale diameters in minuten met behulp van nieuwe reologische gegevens. Houdt u rekening met verschillende verwerkingstemperaturen? Even eenvoudig. Deze flexibiliteit ondersteunt betere besluitvorming-tijdens de ontwikkeling en maakt snelle reacties op veranderende projectvereisten mogelijk.
De aanpak vereist geen exotische computerbronnen of gespecialiseerde software die verder gaat dan standaard technische berekeningen. De onderliggende wiskunde blijft toegankelijk voor ingenieurs met solide basiskennis op het gebied van vloeistofmechanica en polymeerverwerking. Deze toegankelijkheid democratiseert geavanceerd runnerontwerp, waardoor het beschikbaar wordt buiten gespecialiseerde simulatie-experts.
De implementatie volgt een gestructureerde workflow. Ingenieurs beginnen met het in kaart brengen van de topologie van het runnernetwerk, waarbij ze alle knooppunten en hun verbindende runners identificeren. Materiaalkeuze en doelverwerkingstemperatuur bepalen het reologische raamwerk. De eerste schattingen van de vultijd zijn afkomstig van de specificaties van de injectiemachine en het totale shotvolume. De werkwijze gaat vervolgens systematisch verder vanaf de buitenste kruispunten naar binnen, waarbij achtereenvolgens de optimale diameters worden berekend.
Validatie door middel van simulatiesoftware biedt vertrouwen voordat u zich tot dure matrijsfabricage verplicht. De semi-analytische resultaten dienen als uitstekende uitgangspunten die door simulatie kunnen worden verfijnd, en houden rekening met drie- dimensionale effecten, afkoeling en andere complexiteiten die verder gaan dan het vereenvoudigde model. Deze hybride workflow combineert de snelheid en het inzicht van analytische methoden met de nauwkeurigheid en details van computationele benaderingen.
Bredere implicaties
Dit werk richt zich op een aanhoudende uitdaging bij de verwerking van polymeren: het overbruggen van de kloof tussen fundamentele wetenschap en praktische techniek. Veel innovaties op het gebied van spuitgieten blijven gevangen in simulatiesoftware, die alleen toegankelijk is voor specialisten. Door terug te keren naar de basisprincipes en systematische procedures te ontwikkelen op basis van reologische grondbeginselen, maakt de methode geavanceerde optimalisatietechnieken beschikbaar voor een bredere technische gemeenschap.
De aanpak laat ook zien hoe ogenschijnlijk complexe problemen vaak plaats maken voor helder denken en solide fundamenten. Bij het ontwerp van een Runner-systeem zijn meerdere onderling verbonden variabelen en niet-lineaire relaties betrokken. Toch komt de essentiële natuurkunde neer op relatief eenvoudige principes: een evenwichtige stroming vereist gelijke vultijden en drukdalingen langs parallelle paden. Al het andere volgt uit het correct toepassen van deze principes met de juiste materiaaleigenschappen.
Voor de spuitgietindustrie belooft de methode tastbare voordelen. Een kortere ontwikkelingstijd versnelt productlanceringen. Een lagere injectiedruk vertaalt zich in energiebesparingen over miljoenen productiecycli. Een verbeterde stroombalans verbetert de kwaliteit en consistentie van de onderdelen, waardoor de uitvalpercentages en garantieclaims worden verminderd. Deze voordelen komen samen in een sector die dagelijks talloze plastic componenten produceert.
Het parametrische karakter van de methodologie ondersteunt opkomende trends in de richting van meer maatwerk en flexibiliteit in de productie. Naarmate producten diversifiëren en de productieseries korter worden, wordt de mogelijkheid om matrijzen snel te optimaliseren voor verschillende materialen of specificaties steeds waardevoller. De semi{2}}analytische benadering biedt precies deze mogelijkheid zonder dat er uitgebreide expertise op het gebied van simulatie of een computerinfrastructuur nodig is.