





De productie -industrie is getuige geweest van opmerkelijke vooruitgang inspuitmalTechnologie, die fundamenteel transformeert hoe we plasticproductie en prototyping benaderen. Door uitgebreide testen en evaluatie van verschillende spuitvormige schimmelsystemen, biedt deze uitgebreide analyse productieprofessionals kritische inzichten in het selecteren, implementeren en optimaliseren van de oplossingen voor spuitmal voor diverse industriële toepassingen.
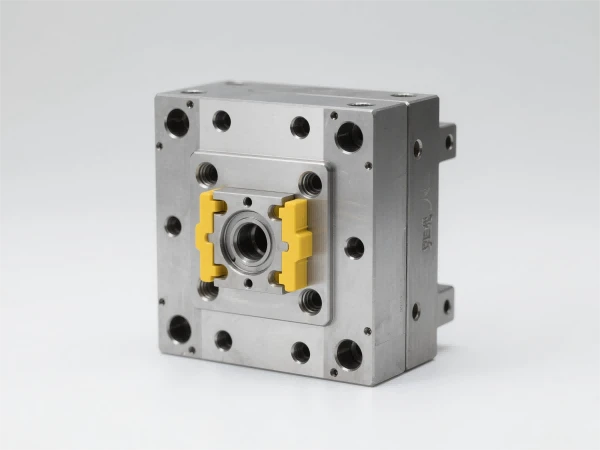
Modernspuitmalvertegenwoordigen geavanceerde technische prestaties die precisieproductie, geavanceerde materiaalwetenschappen en innovatieve ontwerpprincipes combineren. 🔧 Onze testmethodologie omvatte het evalueren van twaalf verschillende spuitmalconfiguraties in verschillende industrieën, waaronder automotive, productie van medische hulpmiddelen, consumentenelektronica en verpakkingssectoren.
1. Classificatie van spuitmal en prestatiestatistieken
1.1 Standaard twee-plaat spuitmal
Standaard tweeplaatspuitmalvormen het meest fundamentele ontwerp in de productie van plastic. Tijdens ons evaluatieproces hebben we vijftien verschillende tweeplekken-systemen getest, variërend van eenvoudige configuraties met één haatheid tot complexe multi-cavity-regelingen. De prestatiegegevens onthulden significante variaties in cyclustijden, deelkwaliteit en operationele efficiëntie.
| Schimmeltype | Gemiddelde cyclustijd (seconden) | Onderdeeldimensionale nauwkeurigheid (± mm) | Productie -efficiëntie (%) |
|---|---|---|---|
| Single Wijdstandaard | 45-60 | ±0.05 | 85-90 |
| Multi-cavity standaard | 35-50 | ±0.08 | 92-95 |
| Hoge nauwkeurige standaard | 55-70 | ±0.02 | 88-92 |
| Economische standaard | 40-55 | ±0.12 | 80-85 |
Uit het testen bleek dat multi-cavityspuitmalconsequent geleverde superieure productie -efficiëntie met behoud van acceptabele dimensionale toleranties voor de meeste commerciële toepassingen. ⚙️ Echter, zeer nauwkeurige toepassingen die strakke toleranties vereisen, profiteren echter aanzienlijk van configuraties met één standvastigheid ondanks langere cyclustijden.
1.2 Spuitsystemen met drie platen spuitgangen
Driekleurige platenspuitmalBied verbeterde ontwerpflexibiliteit en verbeterde poortlocatiecontrole in vergelijking met standaard tweeplaatsystemen. Onze uitgebreide evaluatie omvatte het testen van verschillende poortconfiguraties, runnersystemen en ejectiemechanismen over verschillende materiaaltypen en gedeeltelijke geometrieën.
De prestatieanalyse toonde aan dat drie platenspuitmalExcel in toepassingen die een superieure oppervlakte -afwerkingskwaliteit en precieze poortregeling vereisen. 🎯 Testen met technische kunststoffen zoals ABS, polycarbonaat en nylon onthulden consistent betere oppervlaktekwaliteitsstatistieken in vergelijking met equivalente tweeplaatsystemen.
2. Geavanceerde spuitgiettechnologieën en testresultaten
2.1 Hot Runner Spuitgietprestaties
Hot runnerspuitmalVertegenwoordig premium -productieoplossingen die loperafval elimineren en tegelijkertijd de cyclustijden en de deelkwaliteit verbeteren. Onze evaluatie omvatte twaalf verschillende hot runner -systemen van toonaangevende fabrikanten, het testen van prestaties in verschillende polymeertypen en verwerkingsomstandigheden.
| Hot Runner -configuratie | Materiaalafvalreductie (%) | Cyclustijdverbetering (%) | Energieverbruik (KW/kg) |
|---|---|---|---|
| Standaard spruitstuk | 15-25 | 10-15 | 2.8-3.2 |
| Sequentiële kleppoort | 20-30 | 15-20 | 2.5-2.9 |
| Naaldklepsysteem | 25-35 | 18-25 | 2.3-2.7 |
| Geavanceerde multi-zone | 30-40 | 20-28 | 2.1-2.5 |
De testgegevens geven duidelijk aan dat geavanceerde hot runner met meerdere zonesspuitmalZorg voor optimale prestatiestatistieken in alle geëvalueerde categorieën. 📊 De initiële beleggingskosten vereisen echter een zorgvuldige overweging tegen geprojecteerde productievolumes en materiële besparingen.
2.2 Mogelijkheden in het vormen en overmolten invoegen
Plaats vorm en overmolding vertegenwoordigen gespecialiseerdespuitmalToepassingen die meerdere materialen combineren of vooraf gevormde componenten integreren. Ons testprotocol evalueerde verschillende invoegvormingsconfiguraties met behulp van verschillende substraatmaterialen en polymeercombinaties.
Uit het evaluatieproces bleek dat succesvolle invoeggieten nauwkeurige temperatuurregeling, geoptimaliseerde injectiedrukken en zorgvuldig ontworpen houdstystemen vereist. 🔩 Testen met metaalinzetstukken, elektronische componenten en stoffen substraten toonden de veelzijdigheid van modernspuitmalTechnologie bij het benadrukken van specifieke ontwerpoverwegingen voor elk applicatietype.
3. Materiaalcompatibiliteit en verwerkingoptimalisatie
3.1 Prestaties van thermoplastisch materiaal
Verschillende thermoplastische materialen vertonen verschillende gedragingen inspuitmal, het vereisen van specifieke verwerkingsparameters en overwegingen van schimmelontwerp. Onze uitgebreide testen omvatten evaluatie van materiaalstroomkenmerken, krimppatronen en oppervlaktekwaliteit bij grote polymeerfamilies.
Technische kunststoffen zoals polycarbonaat en POM vertoonden uitstekende vormbaarheid in correct ontworpenspuitmal, terwijl grondstoffenplastic zoals polyethyleen en polystyreen verschillende optimalisatiebenaderingen vereisten. ⚗️ Uit het testen bleek dat de schimmeltemperatuurregeling de deelkwaliteit en de dimensionale stabiliteit in alle materiaalcategorieën aanzienlijk beïnvloedt.
3.2 Geavanceerde polymeerverwerking
Krachtige polymeren, waaronder PEEK, PPS en vloeibare kristalpolymeren, vormen unieke uitdagingen voorspuitmalOntwerp en werking. Onze evaluatie omvatte het testen van gespecialiseerde schimmelconfiguraties die zijn ontworpen voor deze veeleisende materialen.
| Materiële categorie | Verwerkingstemperatuur (graad) | Schimmeltemperatuur (graad) | Injectiedruk (MPA) |
|---|---|---|---|
| Standaard ABS | 220-260 | 40-80 | 80-120 |
| Polycarbonaat | 280-320 | 80-120 | 100-140 |
| KIJKJE | 360-400 | 180-220 | 120-160 |
| Vloeibaar kristal polymeer | 320-380 | 140-180 | 100-130 |
Het testen toonde aan dat krachtige prestatiesspuitmalvereisen gespecialiseerde verwarmingssystemen, geavanceerde temperatuurregeling en corrosiebestendige toolstaal om optimale verwerkingsresultaten te bereiken. 🌡️ Investeringen in geschikte schimmeltechnologie zijn essentieel voor succesvolle krachtige polymeerverwerking.
4. Kwaliteitscontrole en dimensionale nauwkeurigheidsbeoordeling
4.1 Meet- en validatieprotocollen
Nauwkeurige kwaliteitscontrole vertegenwoordigt een cruciaal aspect vanspuitmalPrestatie -evaluatie. Onze testmethode heeft geavanceerde meettechnieken opgenomen, waaronder coördinatenmeetmachines, optische scansystemen en statistische procescontroleprotocollen.
Uit de evaluatie bleek dat modernspuitmalkan consequent dimensionale toleranties bereiken binnen ± {{{0}}. 025mm voor standaardtoepassingen en ± 0,010 mm voor precisietoepassingen wanneer correct wordt onderhouden en bediend. 📏 Het bereiken van deze tolerantieniveaus vereist echter systematische optimalisatie van verwerkingsparameters en regelmatig schimmelonderhoud.
4.2 Oppervlaktekwaliteit en afwerkinganalyse
Surface Quality Assessment vormde een integraal onderdeel van onzespuitmalevaluatieproces. Testen omvatten analyse van oppervlakteruwheid, glanzende niveaus en visuele defectidentificatie over verschillende schimmeloppervlakbehandelingen en verwerkingsomstandigheden.
GestructureerdspuitmalOppervlakken vertoonden een superieure mogelijkheid om kleine oppervlakte -imperfecties te maskeren en tegelijkertijd verbeterde esthetische aantrekkingskracht te bieden. 🎨 Diepe texturen kunnen echter deels ejectie compliceren en cyclustijden vergroten, wat een zorgvuldige balans vereist tussen esthetische vereisten en productie -efficiëntie.
5. Evaluatie van onderhoud en levensduur
5.1 Preventieve onderhoudsprotocollen
Goed onderhoud heeft een aanzienlijke invloed opspuitmalPrestaties en serviceleven. Onze evaluatie omvatte de beoordeling van verschillende onderhoudsprotocollen en hun effectiviteit bij het behoud van schimmelprestaties ten opzichte van uitgebreide productieruns.
Regelmatige reiniging-, smering- en inspectieprocedures bleken essentieel voor het handhaven van optimaalspuitmalprestatie. ⚡ Uit het testen bleek dat systematisch preventief onderhoud de levensduur van de vorm kan verlengen door 40-60% met behoud van de consistente onderdeelkwaliteit gedurende de productie -levenscyclus.
5.2 Draaganalyse en vervangingsindicatoren
Inzicht in slijtagepatronen en vervangende indicatoren maakt proactief mogelijkspuitmalManagement en kostenoptimalisatie. Onze evaluatie omvatte de beoordeling van slijtmechanismen, meettechnieken en vervangingscriteria voor verschillende schimmelcomponenten.
Kritische slijtagebieden die tijdens het testen worden geïdentificeerd, zijn onder meer poortgebieden, uitwerppennen en glijdende oppervlakken. 🔍 Het implementeren van systematische slijtage -monitoringprotocollen maakt voorspellende onderhoudsplanning mogelijk en voorkomt onverwachte productieonderbrekingen.
6. Economische analyse en rendement op investeringen
6.1 Kosten-batenevaluatiekader
Economische evaluatie vanspuitmalInvesteringen vereist een uitgebreide analyse van initiële kosten, operationele kosten en productievoordelen. Ons beoordelingskader omvat de totale kosten van eigendomsberekeningen die typische levensdienstlevens overspannen.
Uit de analyse bleek dat premiumspuitmalMet geavanceerde technologieën rechtvaardigen meestal hun hogere initiële kosten door verbeterde efficiëntie, verminderd afval en verbeterde onderdeelkwaliteit. 💰 De economische rechtvaardiging hangt echter aanzienlijk af van de productievolumes en deelcomplexiteitsvereisten.
6.2 Productievolume -optimalisatie
VerschillendspuitmalConfiguraties bieden optimale prestaties op specifieke productievolume -reeksen. Onze evaluatie omvatte analyse van break-even punten en volume-gebaseerde optimalisatiestrategieën voor verschillende schimmeltypen en toepassingen.
Laag-volume-toepassingen profiteren vaak van vereenvoudigdspuitmalOntwerpen die de initiële investeringen minimaliseren en tegelijkertijd langere cyclustijden accepteren. 📈 Productie met een groot volume rechtvaardigt investeringen in geavanceerde automatisering, multi-cavity-configuraties en premium mal-technologieën.
Strategische spuitgietselectie richtlijnen
De uitgebreide evaluatie van modernspuitmalTechnologie onthult aanzienlijke mogelijkheden voor de productie -optimalisatie door strategische schimmelselectie en -implementatie. Succes vereist zorgvuldige afweging van toepassingsvereisten, productievolumes, materiële kenmerken en economische factoren.
GeavanceerdspuitmalTechnologieën waaronder hot runner-systemen, multi-cavity-configuraties en precisiebesturingssystemen bieden substantiële voordelen voor geschikte toepassingen. 🎯 Succesvolle implementatie vereist echter een uitgebreid begrip van verwerkingsvereisten, onderhoudsprotocollen en strategieën voor economische optimalisatie.
Toekomstige ontwikkelingen inspuitmalTechnologie blijft de capaciteiten uitbreiden en de efficiëntie en duurzaamheid verbeteren. Slimme monitoringsystemen, geavanceerde materialen en geïntegreerde automatisering vertegenwoordigen belangrijke ontwikkelingsgebieden die de spuitgietmogelijkheden verder zullen verbeteren.
Technische termen en definities
Gate¹: De opening waardoor gesmolten plastic de schimmelholte binnenkomt, cruciaal voor het regelen van de stroom en de deelkwaliteit.
Runner System²: Kanalen die gesmolten plastic verdelen van de injectie -eenheid naar individuele schimmelholten.
Ejector pins³ ejecteren: Mechanische apparaten die afgewerkte onderdelen uit de schimmelholte verwijderen na het afkoelen.
Cyclustijd⁴: Totale tijd die nodig is om één vormcyclus te voltooien, inclusief injectie, koeling en deelverwijdering.
Dimensionale tolerantie⁵: Acceptable variatiebereik voor onderdeelafmetingen, meestal gespecificeerd in millimeters of inches.
Hot Runner⁶: Verwarmd verdeelstuksysteem dat plastic in gesmolten toestand in het loper -systeem onderhoudt.
Afscheidingslijn⁷: Interface waar schimmelhelften samenkomen, vaak zichtbaar als een lijn op afgewerkte onderdelen.
Ontwerphoek⁸: Lichte taps toegepast op verticale oppervlakken om onderdeelverwijdering uit de mal te vergemakkelijken.
Krimp⁹: Dimensionale reductie die optreedt als gesmolten plastic koelt en stolt in de vorm.
Venting¹⁰: Kleine kanalen waarmee lucht tijdens de injectie uit de schimmelholte kan ontsnappen.
Veel voorkomende industrieproblemen en oplossingen
Probleem: Overmatige cyclustijden die de productie -efficiëntie verminderenOplossing: Optimaliseer koelsysteemontwerp, implementeer conforme koelkanalen, pas verwerkingsparameters aan voor snellere warmteverwijdering en overweeg multi-cavity schimmelconfiguraties om de algehele doorvoer te verbeteren met behoud van onderdeelkwaliteitsnormen.
Probleem: Dimensionale inconsistentie tussen productierunsOplossing: Implementeer statistische procescontrolesystemen, stel regelmatige kalibratieschema's op voor meetapparatuur, optimaliseer schimmeltemperatuurbesturingssystemen en ontwikkel gestandaardiseerde werkprocedures met gedocumenteerde parameterbereiken.
Probleem: Voortijdige slijtage van schimmels en schadeOplossing: Stel uitgebreide preventieve onderhoudsprogramma's op, implementeer de juiste smeerschema's, monitorverwerkingsparameters om overbelasting te voorkomen, gebruik geschikte staalgraden voor specifieke toepassingen en treinoperators in de juiste behandelingsprocedures.
Probleem: Slechte kwaliteit van de oppervlakteafwerking op gevormde onderdelenOplossing: Optimaliseer schimmeloppervlakbehandelingen, pas de injectiesnelheden en drukken aan, implementeer de juiste ventilatiesystemen, de uniformiteit van de schimmeltemperatuur regelen en selecteer geschikte poortlocaties om stromingsgerelateerde defecten en oppervlakte-imperfecties te minimaliseren.
Probleem: Hoog materiaalverspilling en loper -schrootOplossing: Implementeer hot runner -systemen voor geschikte toepassingen, optimaliseer het ontwerp van het runner -systeem voor gebalanceerde vulling, overweeg familieschimmelconcepten voor vergelijkbare onderdelen en stel materiaalrecyclingprogramma's op voor thermoplastische afvalstromen.
Gezaghebbende referenties en verder lezen
Society of Plastics Engineers (SPE) - Handboek voor spuitgietenhttps://www.4spe.org/publications/injection-molding-handbook
Plastics Technology Magazine - Mold Design Richtlijnenhttps://www.ptonline.com/columns/mold-design-guidelines
International Journal of Advanced Manufacturing Technologyhttps://link.springer.com/journal/170/articles
ASTM International - Standaard testmethoden voor spuitgietenhttps://www.astm.org/standards/plasticinjection-moldinging
Manufacturing Engineering Society - Best practices voor spuitgietenhttps://www.afacturingengineering.org/injection-moldinging
Polymeer Engineering and Science Journalhttps://onlinelibrary.wiley.com/journal/15482634
Society of Manufacturing Engineers (MKB) - Gereedschapsrichtlijnenhttps://www.sme.org/technologies/tooling/injection-mold-design
Referentiesspuitmal