





Een kunststof product kan vertonen een aantal mechanische eigenschappen, en terwijl de meeste verschillen tussen de onderdelen opzettelijke resultaten van het productieproces zijn, kunnen er enkele afwijkingen die kunnen worden getraceerd naar een defect in de fabricage. Gebreken kunnen worden afgeleid uit een aantal verschillende factoren, zoals wisselende temperaturen van de warmtebehandeling, molding onvolkomenheden of inconsistenties in de kwaliteit van dekunststof . Oplossen van problemen in warmte behandelen en meestal molding bestaat nauwe controle van de productie van parameters en monitoring door elke fase van de fabricage van een product.
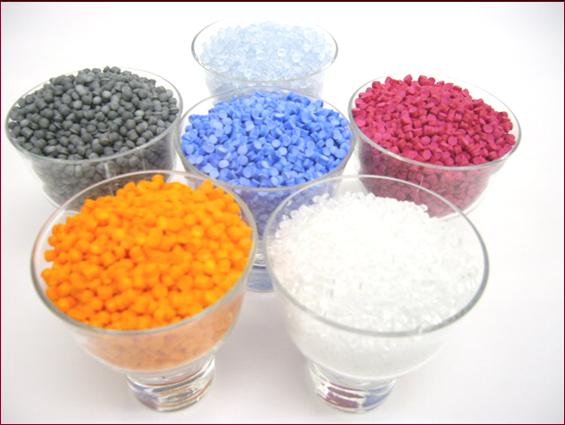
Waarborgen van de kwaliteit van ruwe kunststof voorraad of de integriteit van de plastic binnen een product vereist echter een specifieke set van evaluatie enkunststof inspectiemethoden. Zowel de chemische en fysische kenmerken kunnen worden onderzocht om te bepalen of een batch ruwe kunststof hars of fiber geschikt voor fabricage is of om te beoordelen van de materiële juistheid van een voorgevormd kunststof product. Terwijl ruwe kunststof doorgaans een reeks tests ondergaat op het scherm voor het vormen van levensvatbaarheid, afhankelijk postproductie kwaliteitsinspectie meestal van methoden die koers een product volgens de nabijheid van een beoogde ontwerp.
Grondstof controle
De meeste raw kunststof materialen zijn kwaliteit geïnspecteerd in hars of glasvezel vorm. Voor harsen omvatten de hoofdcriteria viscositeit, vochtgehalte en kleur, terwijl continu vezel vaak voor de treksterkte onderzocht is. Infrarood of nucleaire magnetische spectroscopie wordt meestal gebruikt om fundamentele chemische structuren en verontreinigingen te identificeren. Andere standaard methoden omvatten natte chemische analyse, die onthult de belangrijkste zuur of epoxide groepen in een omheind gebied kunststof, en vloeistof of gel chromatografie, die bepalend is voor de gemiddelde molecuulgewicht en de gewichtsverdeling onder hars moleculen.
Chromatografie technieken kunnen bijzonder nuttig zijn omdat molecuulgewicht en distributie grote invloeden op een kunststof viscositeit en mechanische eigenschappen zijn. In polyester, lager molecuulgewicht opleveren over het algemeen hogere viscositeit, resulterend in een trager tempo van verdikking. Dit kan het maken van de plastic moeilijker te behandelen of buitensporig lang te dikken de passende mate. Vochtgehalte kunnen ook invloed hebben op de verdikking tarief.
Ultrasone inspectie maakt gebruik van hoogfrequente geluidsgolven om te traceren van interne gebreken binnen een kunststof materiaal. Een elektrische transducer genereert deze geluidsgolven, die vervolgens op de plastic via een afzonderlijk medium, zoals water toegepast worden. De golven zijn doorlopen van het materiaal en hun verschuiving van de energie niveaus volgens de gebreken die ze tegenkomen. Een ontvangende transducer zet weerkaatste geluidsgolven om in elektrische signalen weergegeven op een scherm. De resultaten kunnen vervolgens worden vergeleken met de kenmerken van het beoogde ontwerp te identificeren van elke interne gebreken. Enkele van de gemeenschappelijke gebreken Ultrasone inspectie kan ter plaatse omvatten:
• Grote leegtes
• Groepen van kleine Holten
• Gaten in lamineren
• Verontreinigingen of andere vreemde materialen
Radiografische inspectie
Radiografie omvat het afvuren van een bundel van straling door een kunststof onderdeel, en vervolgens opnemen en meting van het vermogen bij het verlaten via de andere kant. Het verschil tussen de eerste intensiteit van de bundel en de intensiteit na het passeren van het materiaal helpt te bepalen van interne gebreken in het object. Standaardmethoden dienst x-stralen die wordt vervolgens opgeslagen als afbeeldingen op fotografische film, terwijl gammastralen effectiever voor dikkere materialen, zijn omdat ze een hogere mate van penetratie bieden. Defecten in de plastic verschijnen als tinten of vlekken op het beeld van de film. Radiografie wordt vaak gebruikt voor het detecteren van de volgende gebreken:
• Grote leegtes
• Translaminar fracturen
• Ongelijke vezel distributie
• Verontreinigingen of andere vreemde materialen
• Uitgelijnd vezel patronen en rimpels
Akoestische controle
Zoals ultrageluid technologie, de akoestische inspectiemethode maakt gebruik van geluidsgolven om lokaliseren van materiële gebreken. Echter, in plaats van weerkaatste geluidsgolven doorgeven, akoestiek afhankelijk van geluid om elastische stress emissiesvan gebieden van microscopische schade vrij te geven. In versterktkunststof composieten, een kleine mate van toegepaste stress zal resulteren in emissies op of in de buurt van de aangetaste locatie, waardoor akoestische emissie controle kaart defect locaties binnen een gegoten product. Enkele van de typische defecten die worden door de akoestische methode gespot kunnen omvatten:
• Microscopisch kraken
• Fiber detachement
• Verlies van obligaties in de vezel-matrix
• Fiber breuk
• Lokale delaminatie
Akoestische emissie kan worden opgepikt door een aantal zeer gevoelige omvormers geplaatst op specifieke locaties op het oppervlak van het materiaal. Wanneer de stress golven resulteren in verstoringen van de oppervlakte, de omvormers opnemen een elektrisch signaaluitgang en opslaan van de gegevens voor de analyse.